Produkter
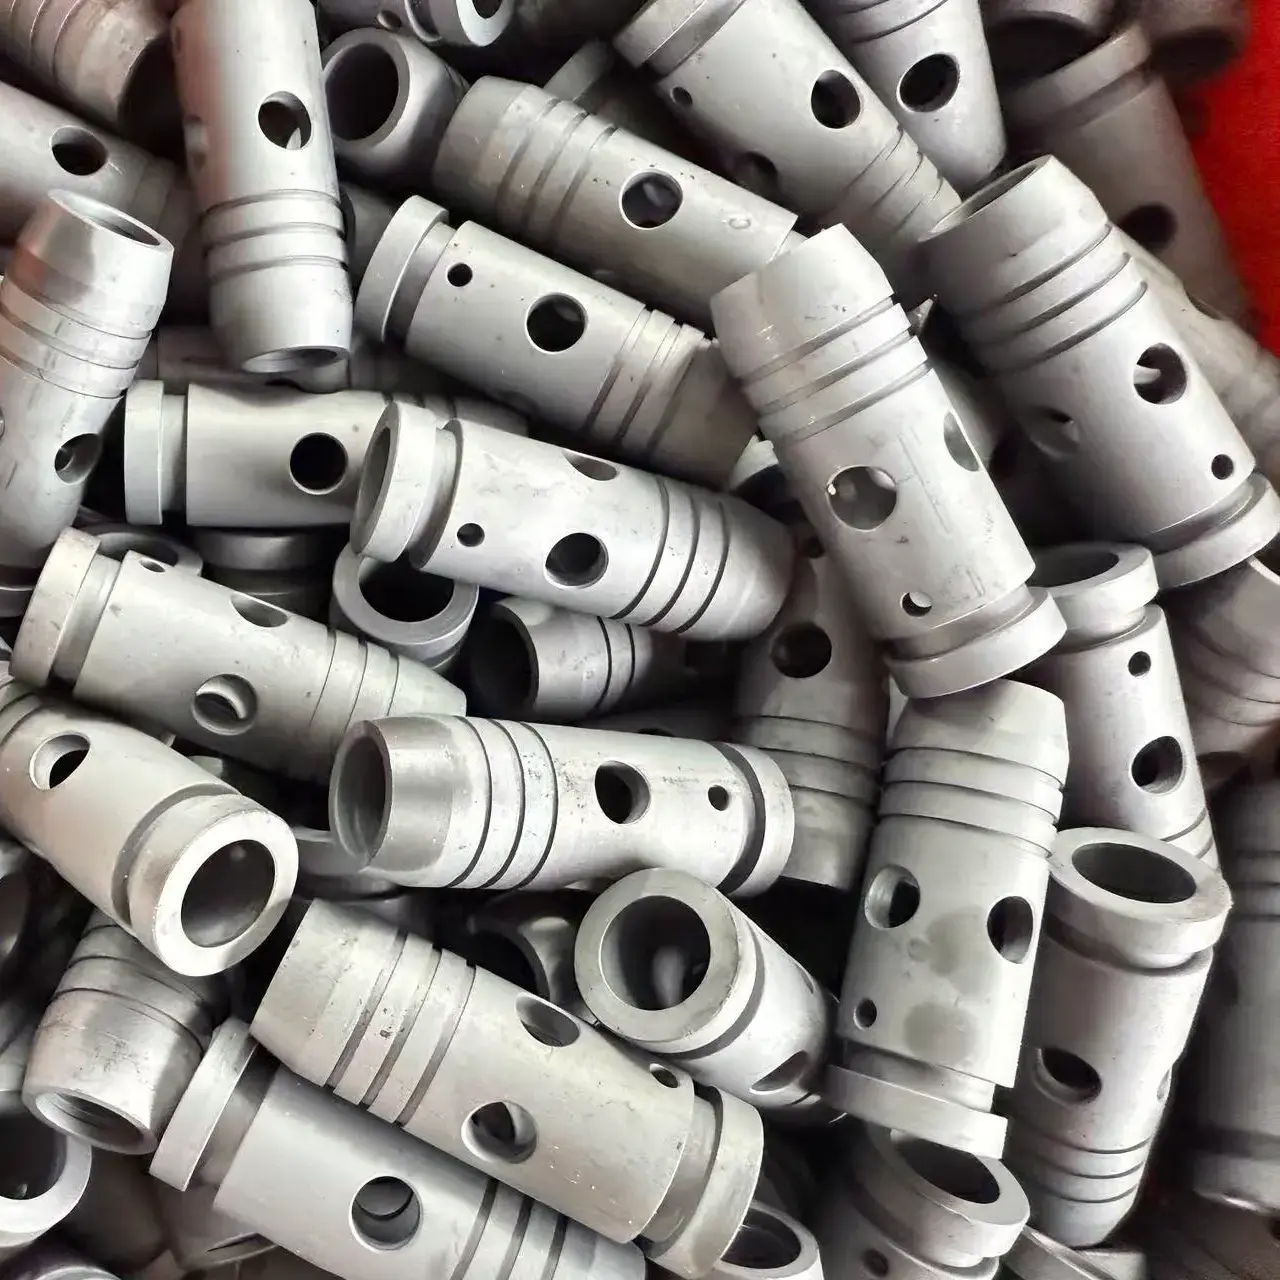
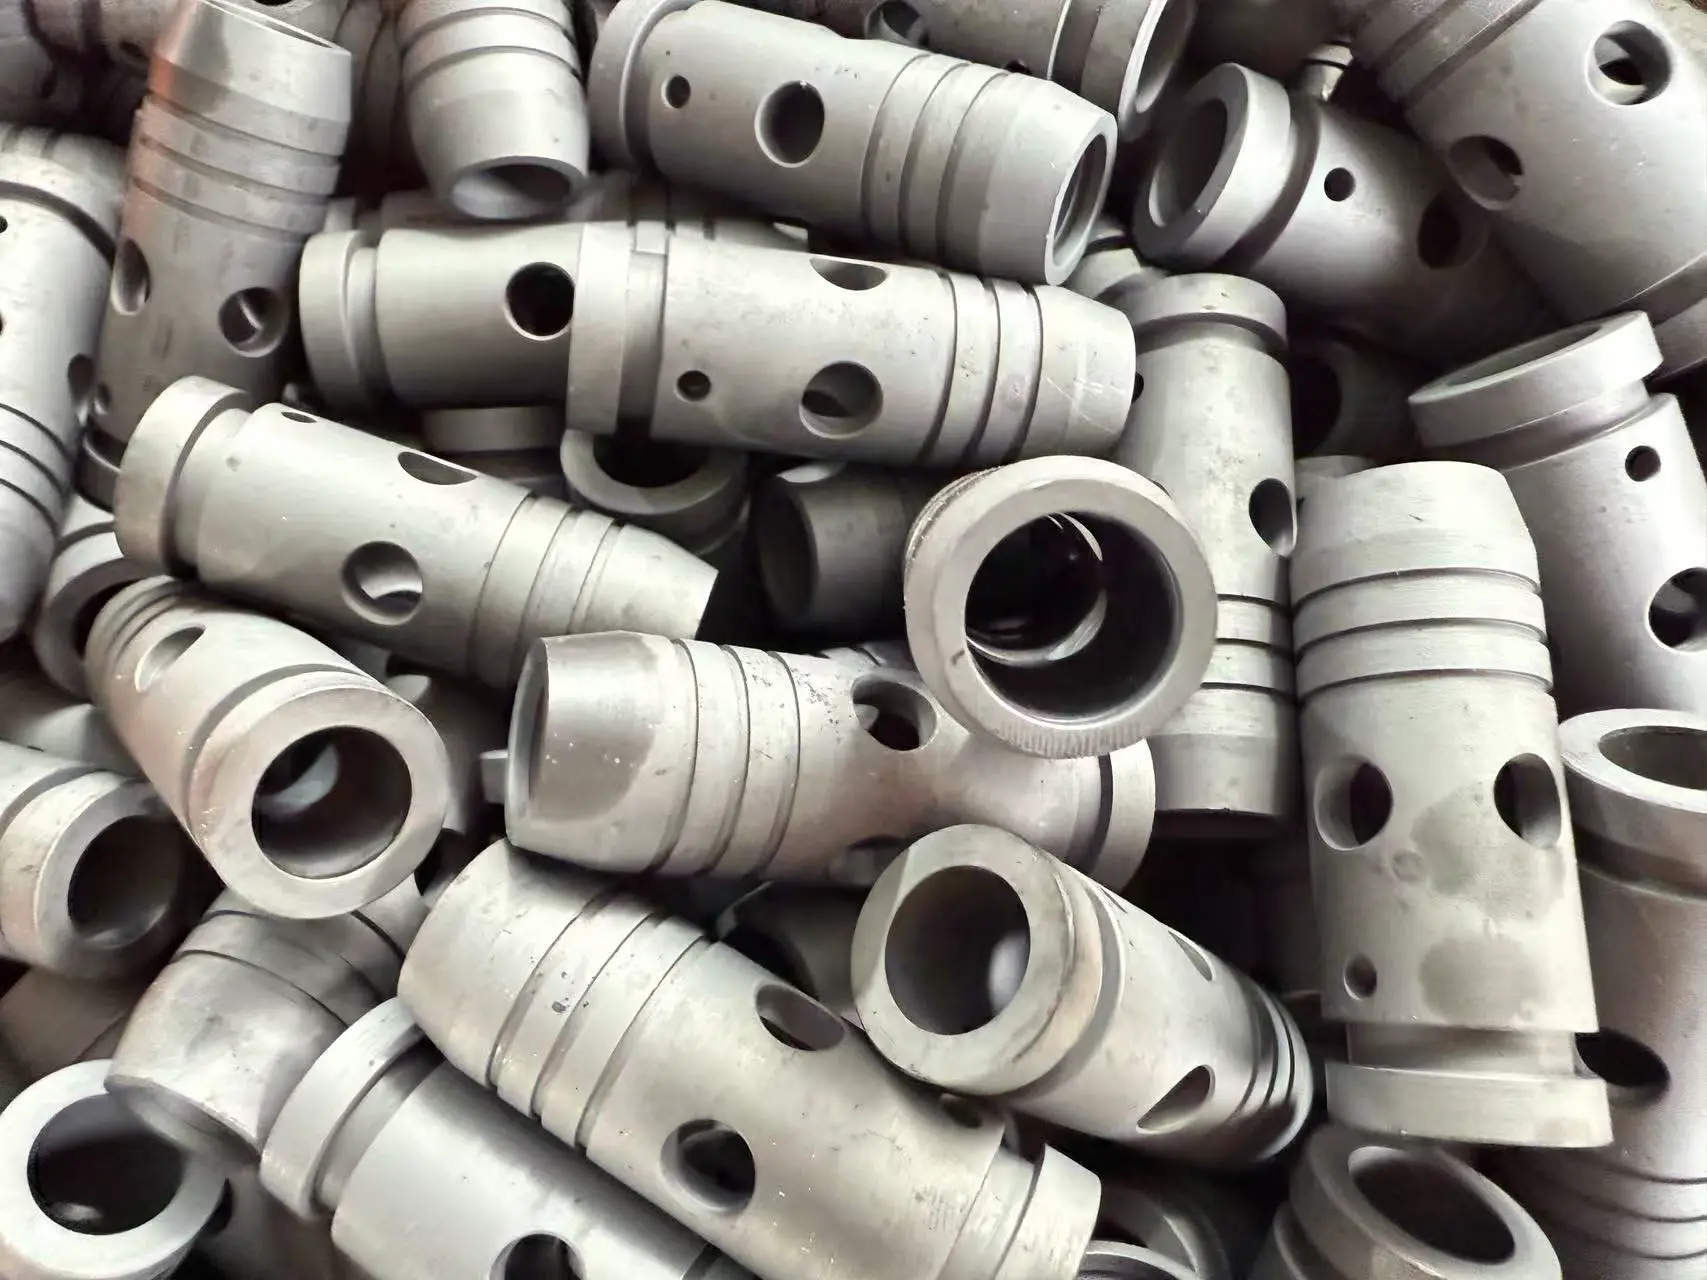
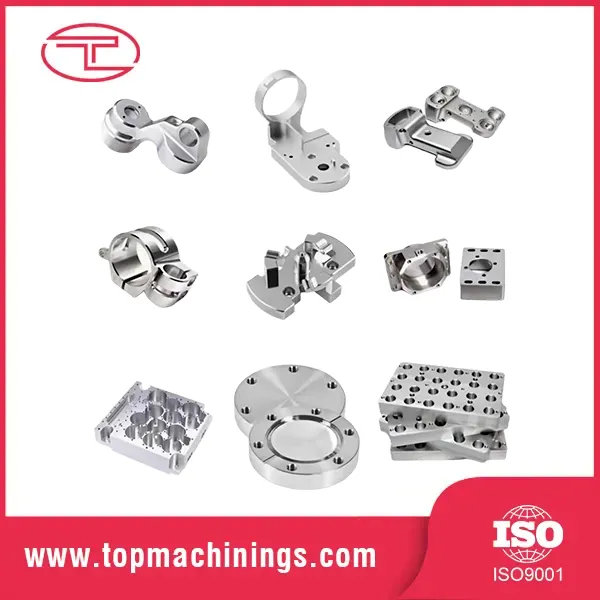
Præcisionsdrejning af hulcylinderkomponent
  • Præcisionsdrejning af hulcylinderkomponentPræcisionsdrejning af hulcylinderkomponent

Præcisionsdrejning af hulcylinderkomponent

Tuoyuan Metal bearbejder den præcisionsdrejede hule cylinderkomponent i Kina på højhastigheds-CNC-drejebænke, boreboringer fra 5 mm til 80 mm til ± 0,01 mm med vægtykkelse holdt inden for 0,05 mm. Tynde vægge planlægges i bløde kæber, så delen ikke springer tilbage, når patronen slipper. Send tegningen, så bekræfter vi den mulige vægtykkelse, boringsforholdet og processen, inden vi citerer.
    Bedømmelse: 5.0
    (Bedømmelsestælling: 1)

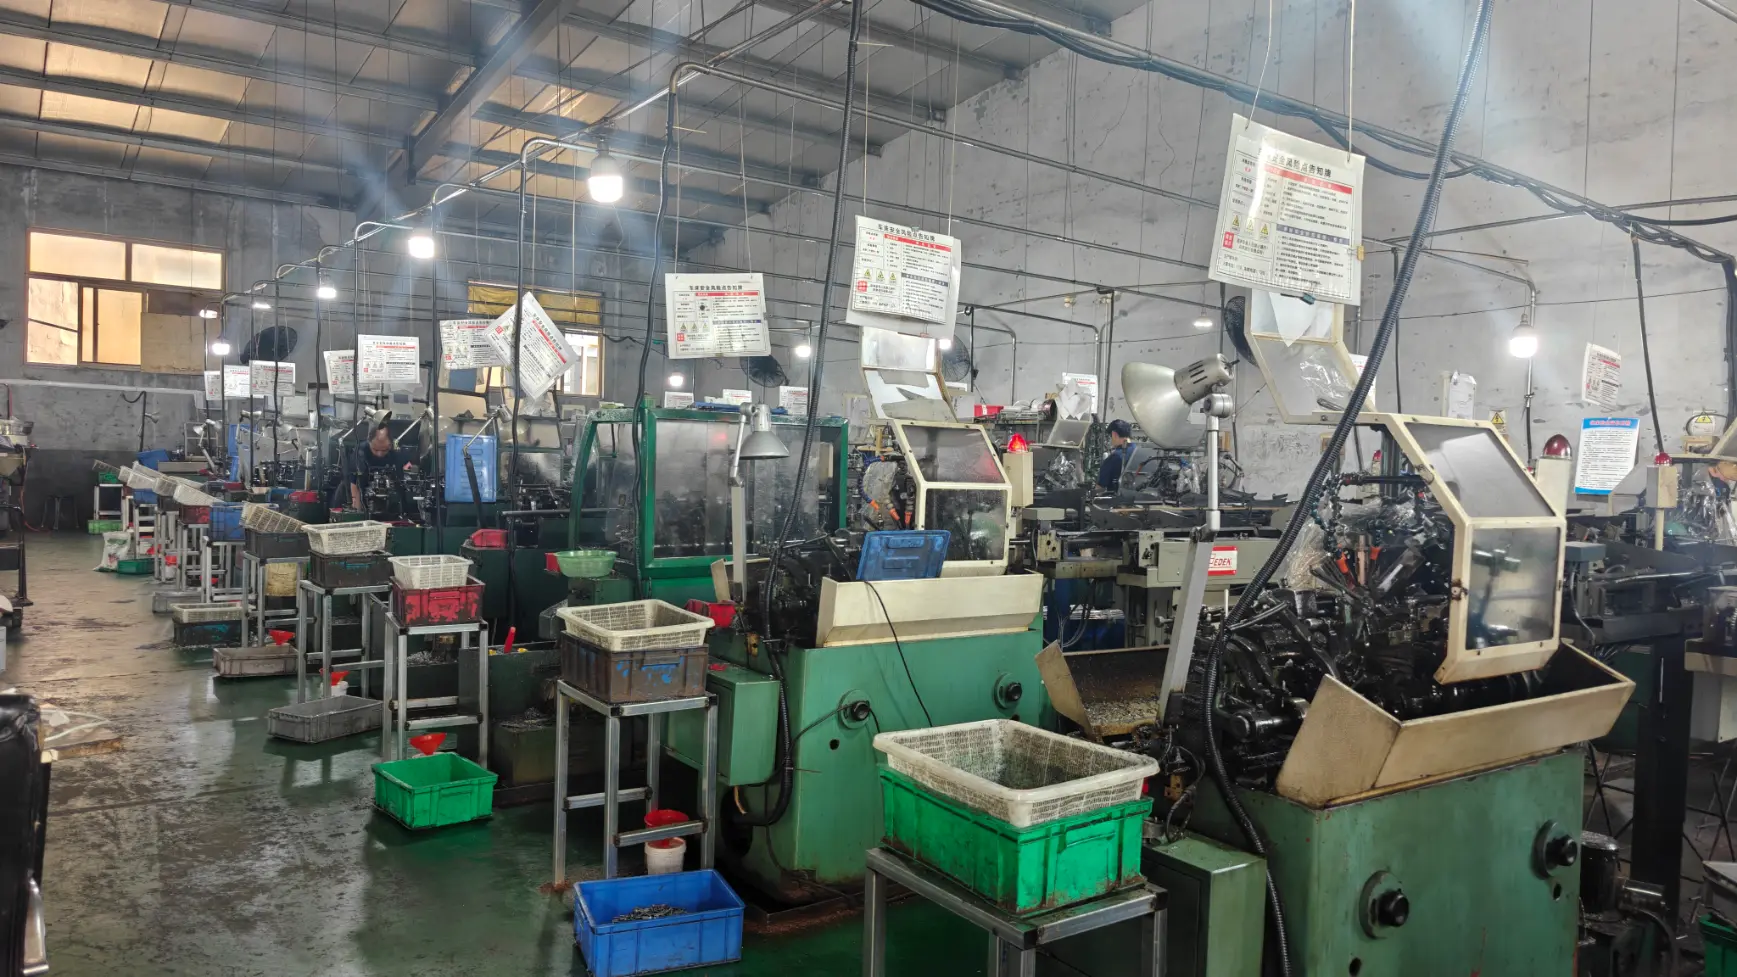
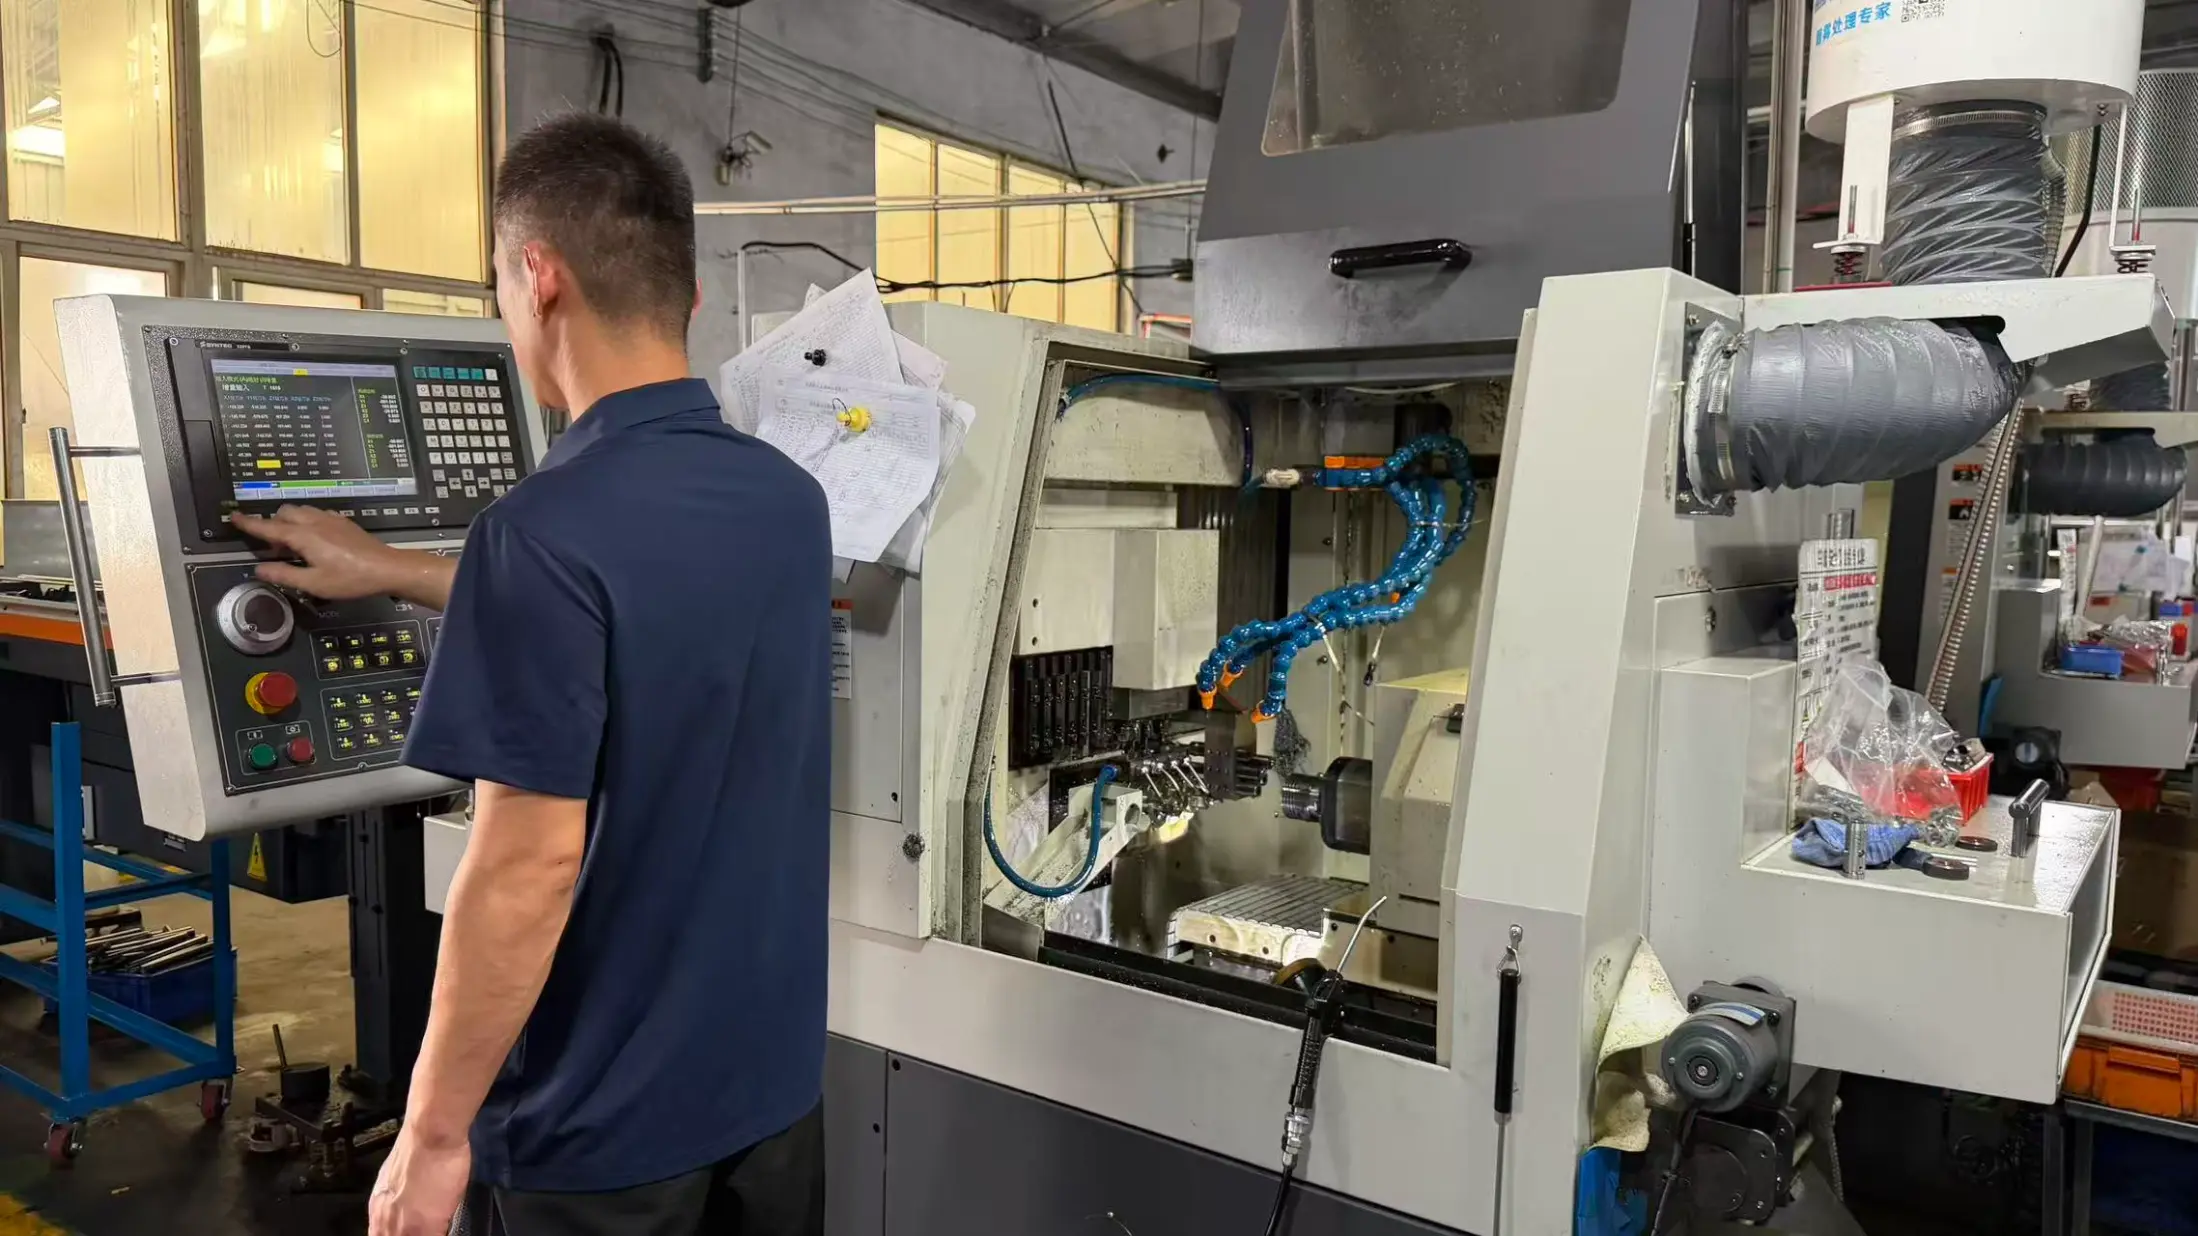
    Tuoyuan Metal drejer den præcisionsdrejede hule cylinderkomponent på dobbeltspindlede drejebænke og bearbejdningscentre under ét tag i Jimo District, Qingdao. Boring, drejning og sekundære operationer forbliver på ét procesark, så boringen og den udvendige diameter måles mod den samme basislinje. Send tegningen, og tilbuddet kommer tilbage med procesplanen, en første artikelrapport og en pris for de mængder, du forventer at køre. Materialecertifikater og OEM-pakning rejser med hver forsendelse.

    Produktegenskaber

    Disse hule cylindriske dele bruges i samlinger, hvor boringsnøjagtighed, vægtykkelse og tilpasning mellem indvendige og udvendige overflader er påkrævet.

    1. Nøjagtig borekontrol

    Boringsdiameteren styres til ±0,01 mm som standard, med ±0,005 mm tilgængelig for udvalgte funktioner. Målinger foretages gennem boredybden i stedet for kun at kontrollere indgangsområdet, hvilket hjælper med at identificere dimensionsændringer langs den indre overflade.

    2. Stabil tyndvægsbearbejdning

    Tyndvæggede dele bearbejdes med passende fastspændingsmetoder for at reducere deformation efter frigørelse fra patronen. Processen bruger borede kæber, hvor det er nødvendigt, hvilket tillader klemkraften at fordele sig rundt om omkredsen.

    3. Konsekvent vægtykkelse

    Vægvariation kontrolleres inden for 0,05 mm og kontrolleres på flere positioner rundt om omkredsen. Denne inspektionsmetode hjælper med at identificere off-centre boringer før forsendelse.


    Specifikationer

    Navn Præcisionsdrejning af hul cylinderkomponent
    Materiale 304 / 316 / 316L rustfrit, 1045 kulstofstål, 6061 / 7075 aluminium, messing, bronze
    Udvendig diameter 8 mm - 200 mm
    Borings diameter 5 mm - 180 mm
    Vægtykkelse 1,0 mm - 30 mm; tyndere ved anmeldelse
    Længde 5 mm - 500 mm
    Bore tolerance ±0,01 mm standard; ±0,005 mm på udvalgte funktioner
    Rundhed 0,01 mm standard
    Væg variation inden for 0,05 mm
    Koncentricitet 0,02 mm mellem boring og udvendig diameter
    Overflade finish Ra 0,4 - 1,6 µm på boringer som bearbejdet
    Boring efterbehandling Passivering, honing, hård krom, anodisering, plettering


    Ansøgninger

    Den hule struktur gør det muligt at bruge disse bearbejdede dele, hvor der kræves indvendige passager, nøjagtige monteringsflader og stabile dimensioner. Præcisionsdrejning af hulcylinderkomponent bruges almindeligvis i mekaniske samlinger, der afhænger af borejustering og kontrolleret vægtykkelse.

    ● Hydrauliske og pneumatiske cylinderforinger, muffer og pakdåser

    ● Lejehuse og bøsningsemner, hvor akseljustering er vigtig

    ● Føringsrør og bøsninger, der anvendes i automatiserings- og emballeringsudstyr

    ● Sensor- og instrumenthuse med præcision indvendige overflader

    ● Filter- og separatorlegemer til medium flow applikationer

    ● Bær muffer og afstandsstykker installeret inde i mekaniske strukturer

    Bearbejdningsproces

    Produktionssekvensen for præcisionsdrejning af hulcylinderkomponent fokuserer på at opretholde boringsnøjagtighed og samtidig kontrollere deformation under bearbejdning.

    1. Grovdrejning og klargøring

    Råmaterialet forberedes, og groft bearbejdning fjerner overskydende materiale, mens der er plads til efterbearbejdning.

    2. Boring Finishing

    Indvendig boring udføres i henhold til ønsket diameter, dybde og tolerance. For dybere boringer justeres bearbejdningsparametre i henhold til længde-til-diameter-forholdet.

    3. Udvendig diameter efterbehandling

    Den udvendige diameter afsluttes efter indvendig bearbejdning for at opretholde forholdet mellem boringen og den ydre overflade.

    4. Inspektion før forsendelse

    Målregistreringer, materialecertifikater og inspektionsdata kan udarbejdes i henhold til projektets krav.


    Materialevalg

    Materialevalg afhænger af arbejdsmiljøet, korrosionskrav, bearbejdningsforhold og krav til slutmontage.


    Materiale Bemærkning til bearbejdning Fælles ansøgning
    304 rustfri Arbejdshærder hurtigt; lysgennemløb og generøs kølevæske Cylinderforinger, pumpehylstre
    316L rustfri Svejsevenlig med molybdæn til kloridbelastning Huse til kemi- og fødevareudstyr
    1045 kulstofstål Hærdet efter bearbejdning, hvor slid er vigtigt Hydrauliske pakdåser og cylindre
    6061 aluminium Hurtig at bearbejde, let, anodiserbar Automatiseringsstyrerør og afstandsstykker
    Bronze / messing Lejeoverflade med naturlig smøreevne Bøsningsemner og slidærmer


    Kvalitetskontrol

    Inspektion fokuserer på boringsnøjagtighed, rundhed, koncentricitet og vægtykkelse. Hver måling er relateret til bearbejdningskravene for at sikre, at de færdige dele opfylder tegningsspecifikationerne.

    1. Boremåling

    Indvendige mikrometre, luftmålere og borekomparatorer bruges til at kontrollere boringsdimensioner i forskellige dybder i stedet for kun at måle åbningsarealet.

    2. Verifikation af geometri

    Rundhed, rethed og positionsnøjagtighed kontrolleres i forhold til første artikels måledata. Boring og udvendig diameter koncentricitet kan kontrolleres inden for 0,02 mm.

    3. Inspektion af vægtykkelse

    Vægtykkelse måles på flere punkter rundt om omkredsen for at identificere ujævn materialefordeling.

    4. Produktionsoptegnelser

    Materialecertifikater og måleoplysninger registreres i henhold til jobnummeret til produktionssporing.


    Hvorfor vælge os

    Tuoyuan Metal behandler præcisionsdrejning af hulcylinderkomponent gennem CNC-drejning og bearbejdning i sit værksted i Jimo District, Qingdao. Drejning, boring og sekundære operationer styres under samme produktionssystem for at reducere procesforskelle mellem bearbejdningstrin.

    Udstyr

    Værkstedet omfatter 20 højhastigheds præcisions-CNC-drejebænke, 5 bearbejdningscentre, 10 dobbeltspindlede center-borebænke og 30 automatiske drejebænke.

    Produktionsområde

    Anlægget dækker 5.000 m² med egen overfladebehandlingskapacitet og ERP-styret produktionsplanlægning.

    Kvalitetssystem

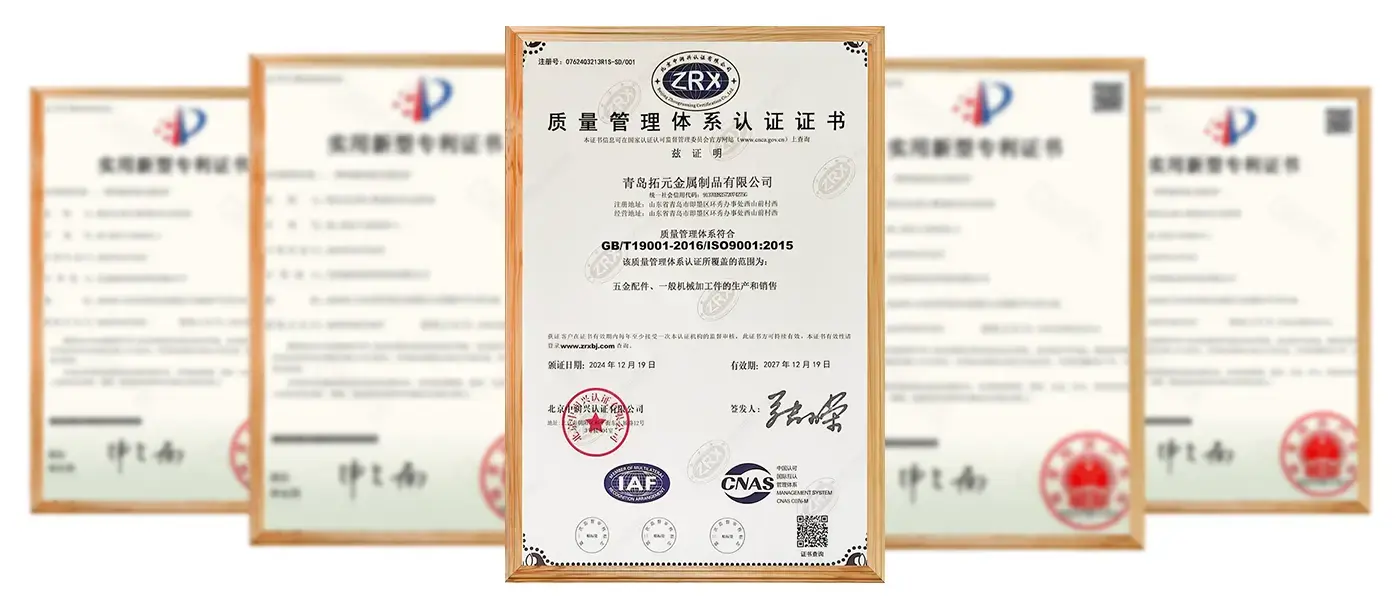
    Produktionen følger ISO 9001 kvalitetsstyringskrav, med SGS eller TUV tredjepartsinspektion tilgængelig, når det kræves.

    Produktionskapacitet

    Den årlige produktion overstiger 100 millioner præcisionsmetaldele, hvilket understøtter både prøveproduktion og almindelige produktionsprogrammer.


    FAQ

    Q1: Hvor tynd en væg kan du bearbejde på en præcisionsdrejning af hul cylinderkomponent?

    A: Vi bearbejder vægge ned til ca. 1,0 mm og tyndere ved gennemgang, hvor delen er kort nok til at forblive stiv. Send tegningen og vi bekræfter den mulige væg med procesplanen.


    Q2: Kan du holde boringen koncentrisk med den udvendige diameter?

    A: Ja. Boring og drejning i én opsætning holder koncentriciteten inden for 0,02 mm, og strammere, hvor samlingen har brug for det.


    Spørgsmål 3: Sliber eller sliber du boringer samt drejer dem?

    A: Vi drejer og borer i huset og arrangerer honing eller hård krom til boringer, der har brug for en spejlfinish eller slidstyrke. Begge er citeret med delen, ikke tilføjet efterfølgende.


    Q4: Hvilken information skal du citere?

    A: En 2D- eller 3D-tegning med materiale, boringstolerance og boredybdeforhold. Hvis du kun har en prøve, så send den, og vi måler den op og returnerer en tegning til din godkendelse, før du citerer den præcisionsdrejbare hulcylinderkomponent.


    Q5: Er overfladebehandlingsprocesser tilgængelige?

    A: Ja. Passiverings-, honing-, hårdkrom-, anodiserings- og pletteringsprocesser kan arrangeres efter behov.


    Q6: Hvordan inspiceres færdige dele?

    A: Dele kontrolleres gennem dimensionsmåling, boreinspektion, rundhedsverifikation og produktionsregistreringer.


    Send forespørgsel
    Kontaktoplysninger
    For forespørgsler om præcisionsdrejede dele, præcisionsbearbejdningskomponenter, CNC-bearbejdede komponenter eller prislister, bedes du efterlade din e-mail til os, og vi vil kontakte os inden for 24 timer.
    Bedømmelse:
    5.0
    X
    Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
    AfviseAcceptere