Produkter
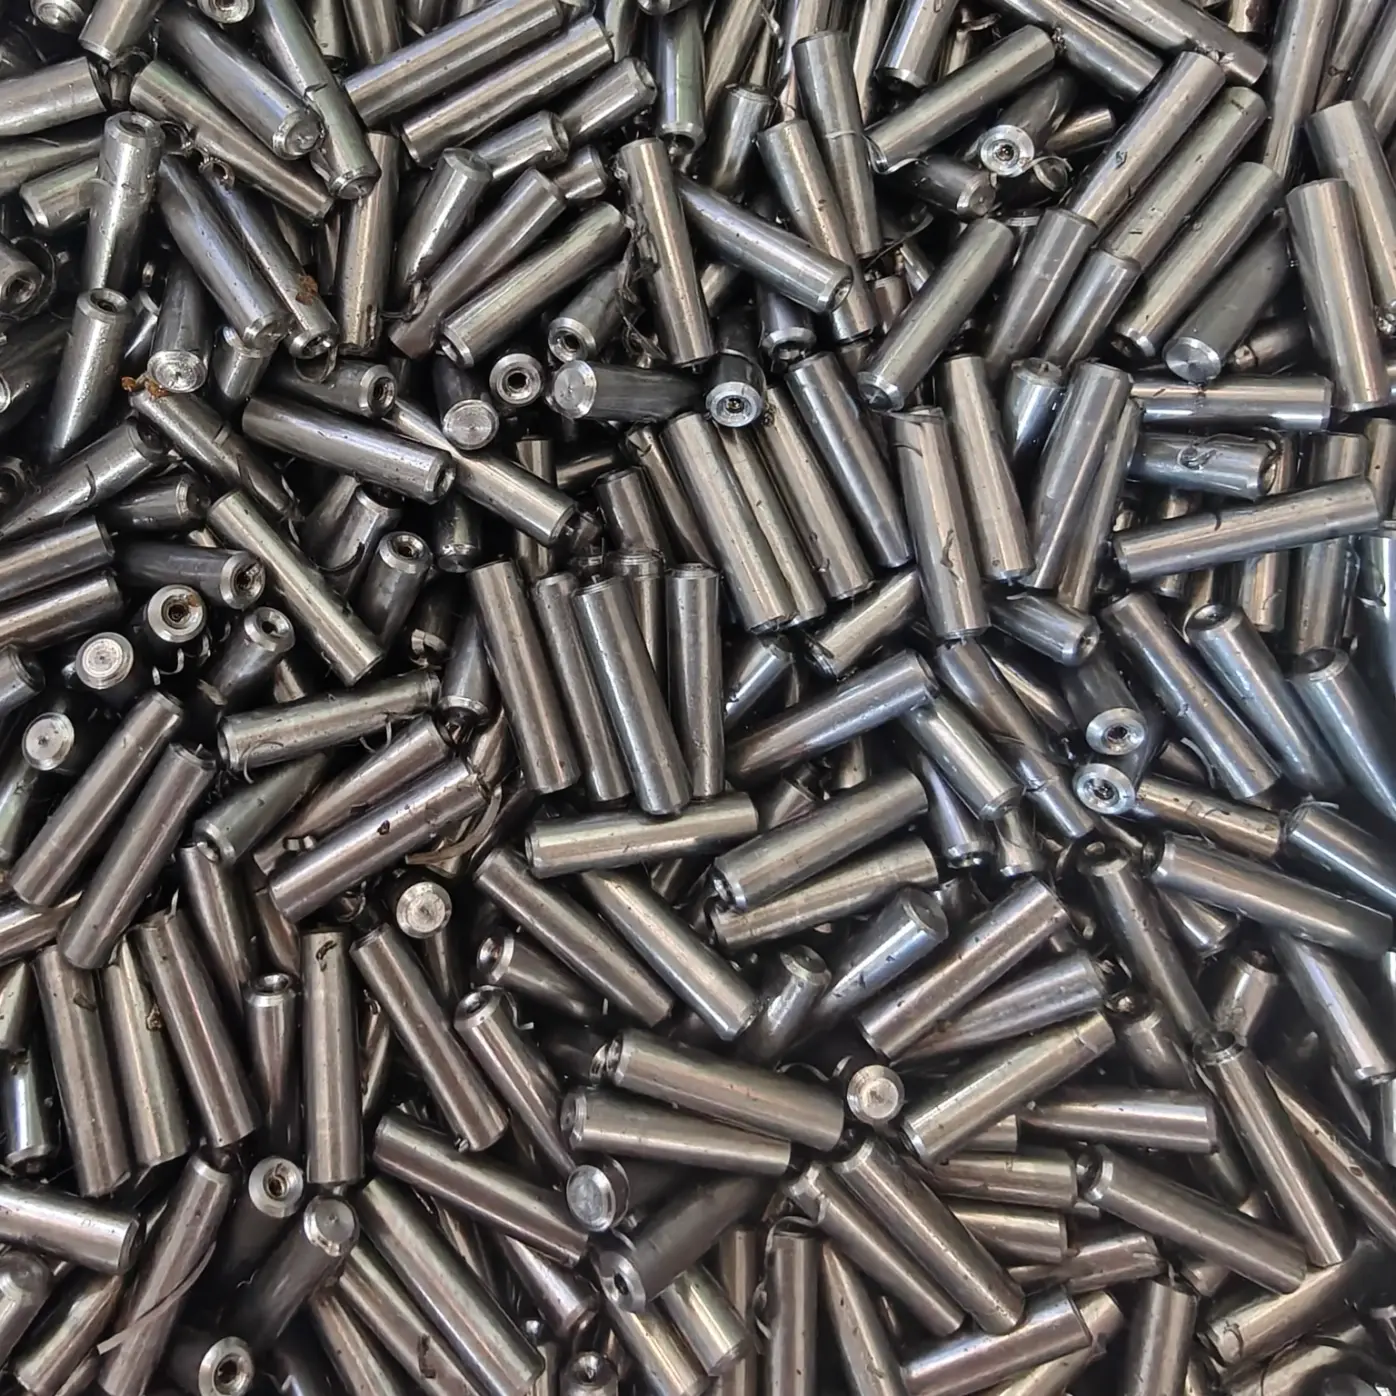
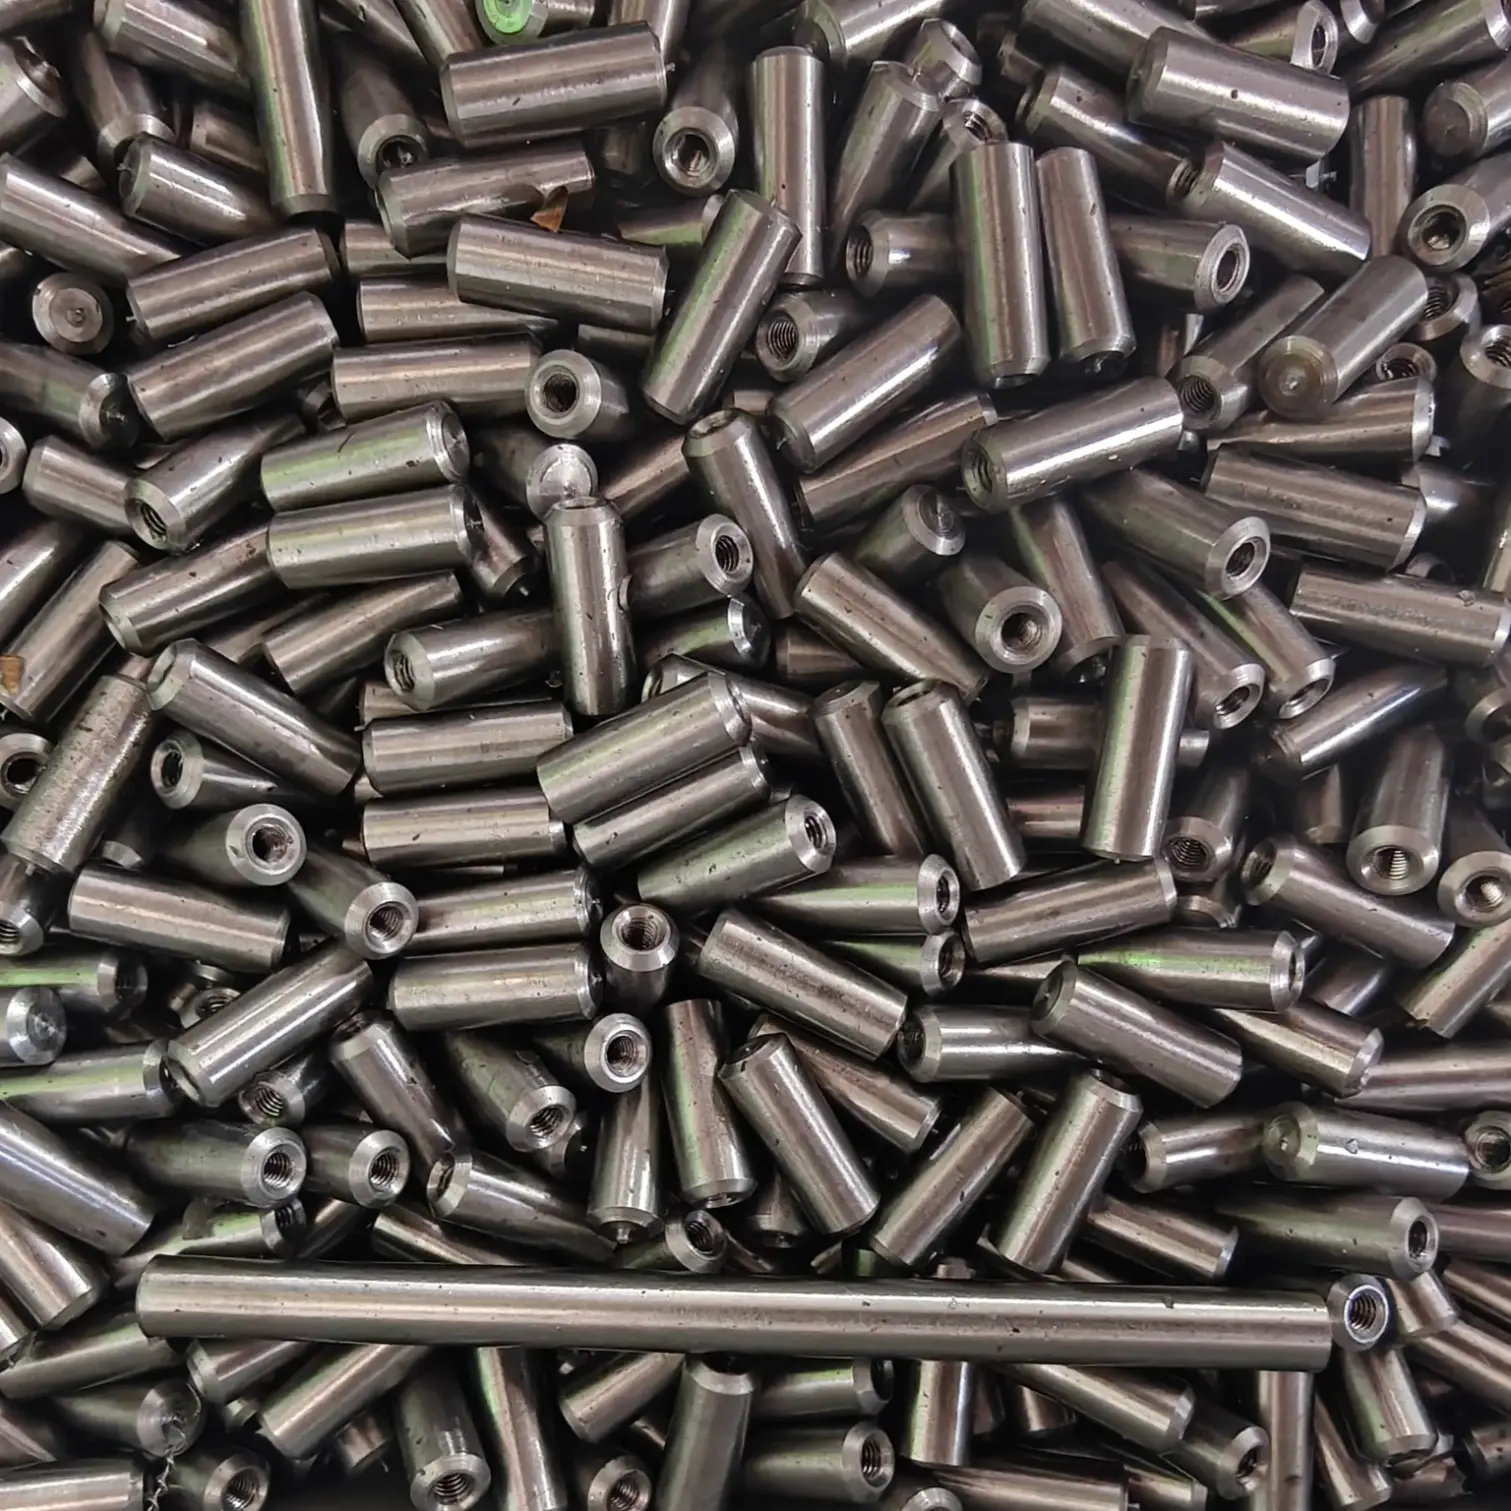
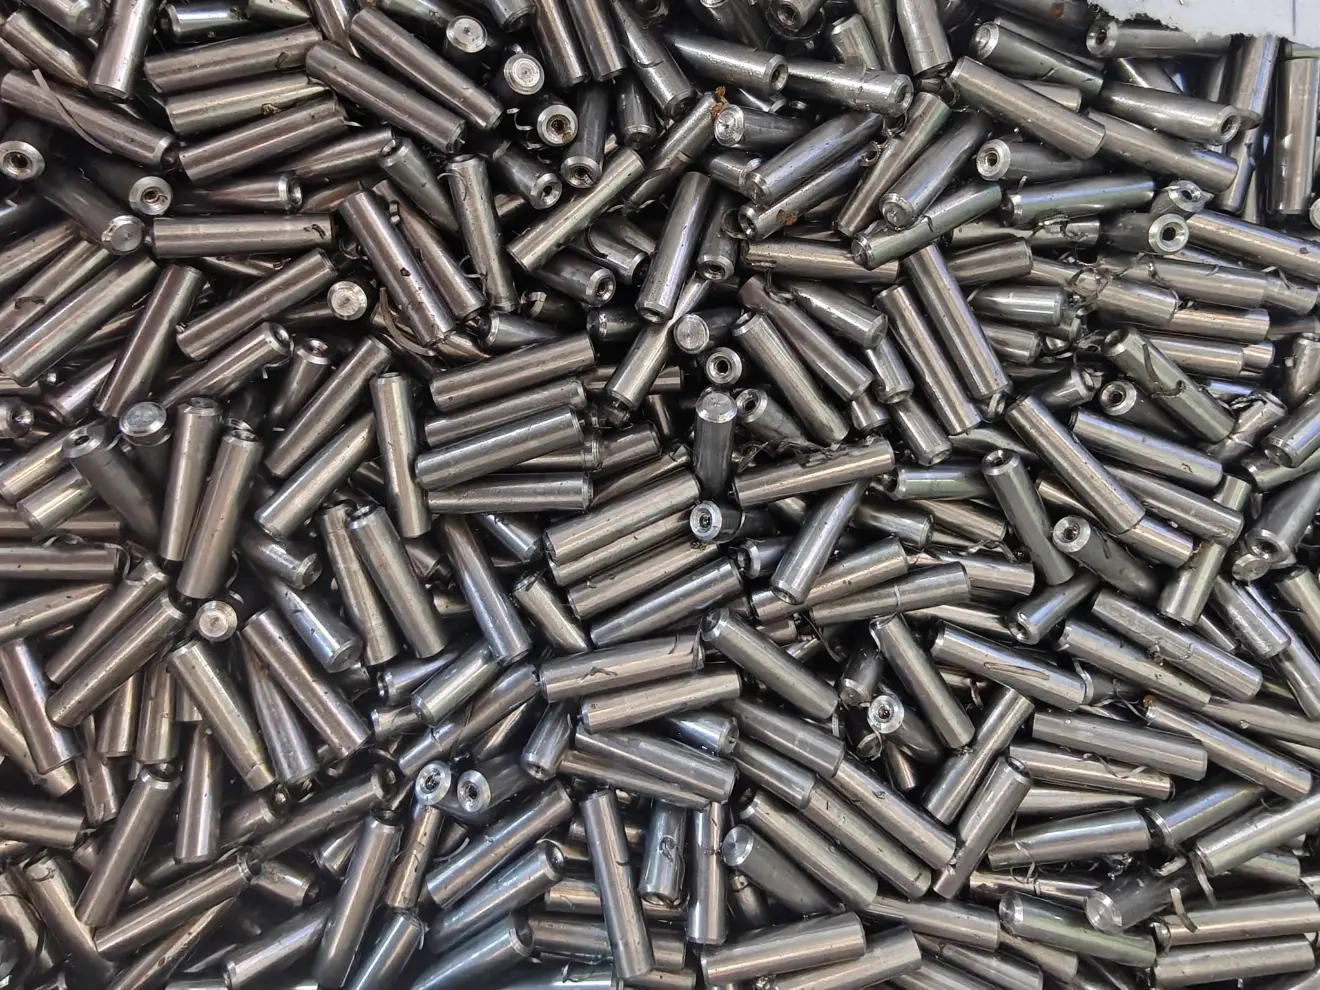
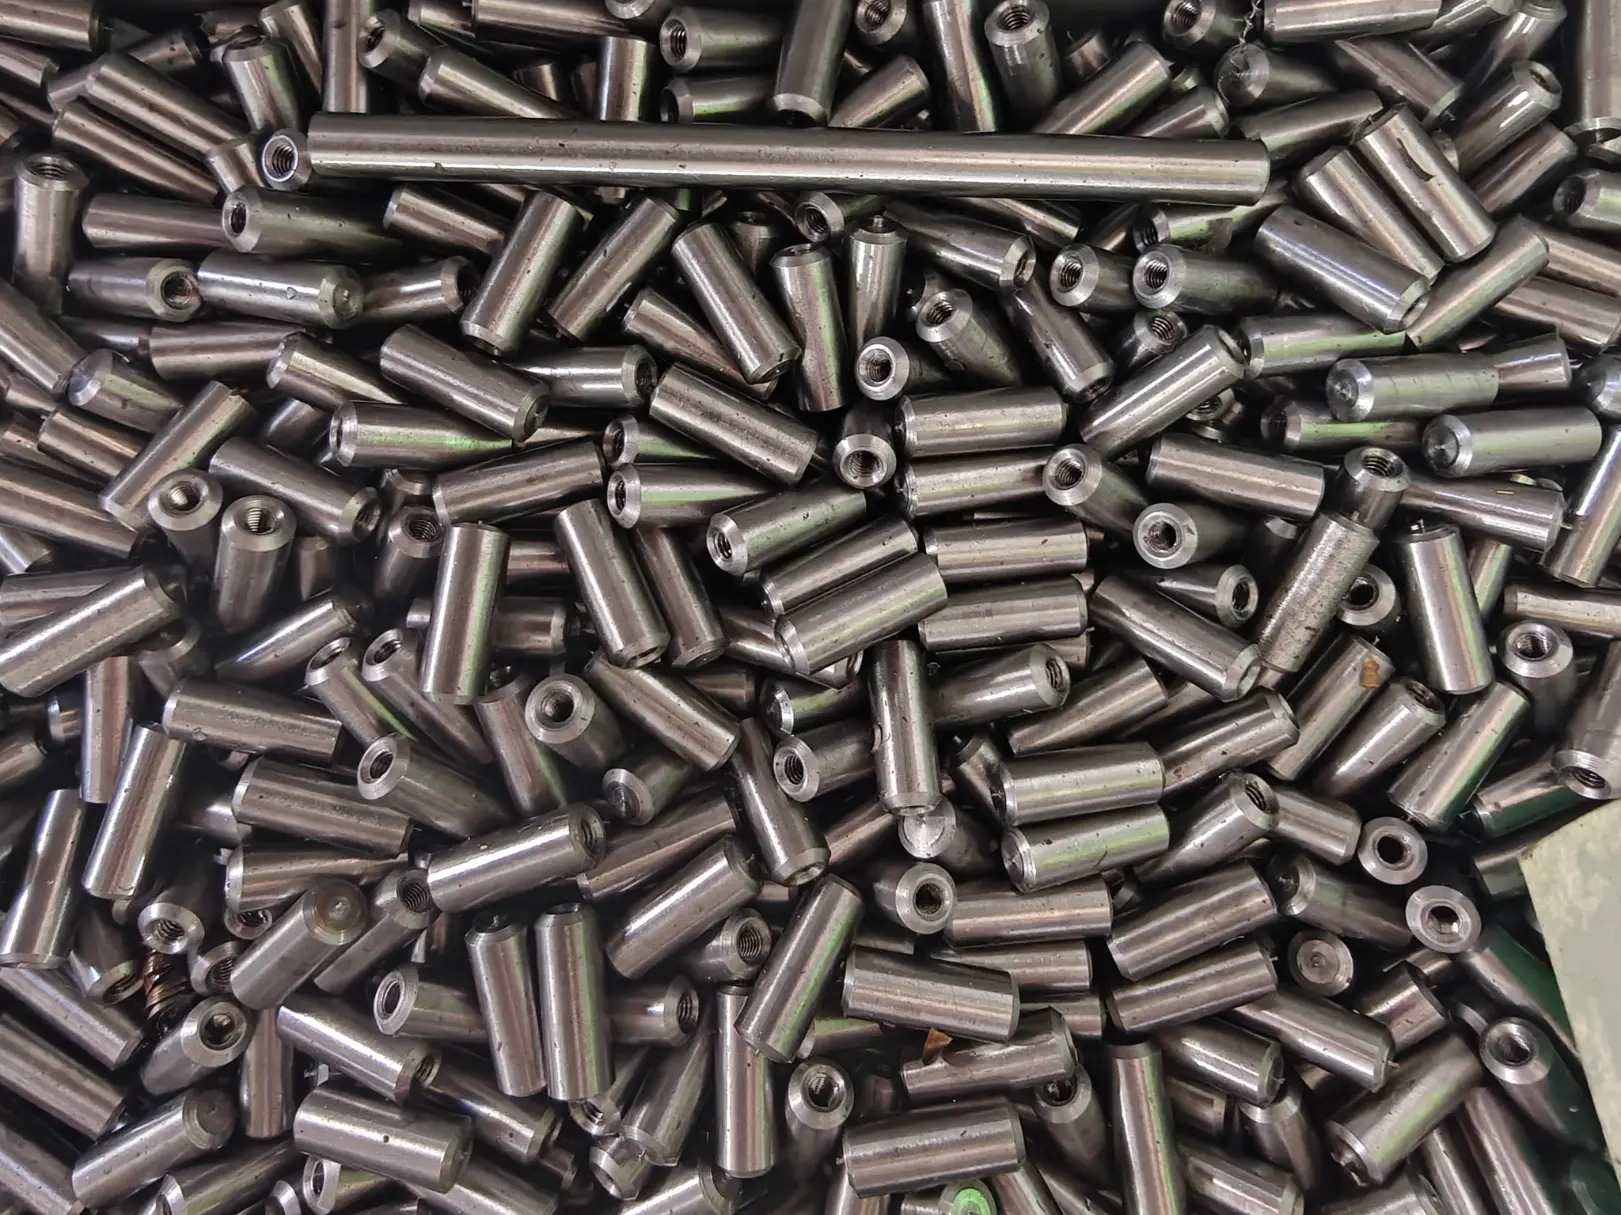
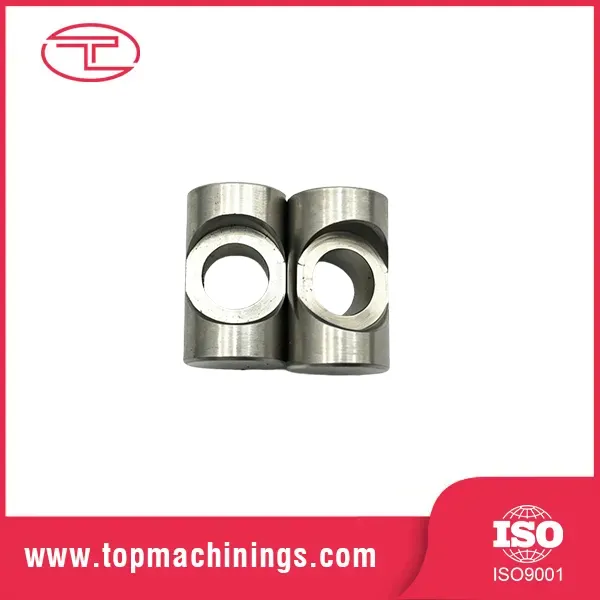
Præcisionsbearbejdet metalstift med indvendigt gevind
  • Præcisionsbearbejdet metalstift med indvendigt gevindPræcisionsbearbejdet metalstift med indvendigt gevind
  • Præcisionsbearbejdet metalstift med indvendigt gevindPræcisionsbearbejdet metalstift med indvendigt gevind

Præcisionsbearbejdet metalstift med indvendigt gevind

Tuoyuan Metal producerer den præcisionsbearbejdede metalstift med indvendigt gevind på sin fabrik i Kina, ved at tappe blinde boringer fra M2 til M12 til 6H klasse og holde stiftens diameter til ±0,005 mm. Koncentriciteten mellem skaftet og den tapede boring kontrolleres på CMM'en før afsendelse. Vægtykkelsen mellem den anborede boring og den udvendige diameter afregnes før vi citerer. Prøver i 3-5 dage, og en første-artikel rapport rejser med dem.
    Bedømmelse: 5.0
    (Bedømmelsestælling: 1)

    Tuoyuan Metaler en Kina-producent af den præcisionsbearbejdede metalstift med indvendigt gevind, en del, der erstatter en todelt samling med ét stykke metal. En lokaliseringsdyvel plus en separat møtrik bliver til en enkelt tappet stift, som fjerner en løs komponent fra linjen og et trin fra montagetegningen. Den besparelse sætter to funktioner på én del, så væggen mellem boringen og den udvendige diameter skal dimensioneres korrekt fra starten. Vi gennemgår det, før vi citerer, og banker på de samme drejebænke, der drejer stiften.

    Vigtige fordele

    ·To funktioner, en del - Stiften lokaliseres, og den tapede boring fastgøres. Montører håndterer en komponent i stedet for en dyvel, en møtrik og en spændeskive, hvilket forkorter linjen og fjerner risikoen for tabt del.

    ·Pindiameter til ±0,005 mm - Lokaliseringsdiametre drejes til h6 eller h7, hvor en lejepasning er påkrævet, og leveres i målesæt på forespørgsel.

    ·6H gevind som standard - Blindboringer er tappet til 6H med 4H eller 5H tilgængelig på forespørgsel, og hvert kritisk parti måles med prop og no-go målere.

    ·Koncentricitet 0,02 mm - Den tapede boring og lokaliseringsdiameteren er bearbejdet i samme opsætning, så udløbet mellem dem forbliver på 0,02 mm.

    ·Vægtykkelse kontrolleret før tilbud - Vi beregner sektionen mellem gevindet og den udvendige diameter for din boltbelastning og hæver diameteren i stedet for stille og roligt at reducere gevinddybden.

    · Gevinddybde målt, ikke antaget - En hane, der bunder tidligt, ser stadig ud udefra. Dybde registreres som en målt værdi mod jobnummeret.

    · Matchede bolte, møtrikker og stifter - Fordi den samme butik laver fastgørelseselementer, er det tilhørende boltsæt angivet i samme gevindklasse, så du matcher ikke to leverandørers tolerancer på linjen.

    Specifikationer og vurderinger

    Punkt Standard tilbud
    Materiale 303, 304, 316 rustfrit; 4140 legeret stål; messing; aluminium
    Pin diameter 2mm - 40mm (h6 / h7 på forespørgsel)
    Pinlængde 5 mm - 300 mm
    Tappet boring M2 - M12 metrisk; UNC / UNF på forespørgsel
    Tråd klasse 6H standard; 4H / 5H på forespørgsel
    Tråddybde op til 3 x nominel diameter
    Dimensionstolerance ±0,01 mm standard; ±0,005 mm på udvalgte funktioner
    Koncentricitet 0,02 mm mellem stiftdiameter og tappet boring
    Overflade finish Ra 0,4 - 1,6 µm som bearbejdet
    Varmebehandling Gennem hærdning, kassehærdning eller nitrering på forespørgsel
    Overfladebehandling Passivering, sort oxid, zink eller fornikling
    Inspektion Plug and no-go målere, gevinddybdemåler, CMM


    Trådengagementreference

    Arbejdstal bruger vi ved kontrol af vægtykkelse mod boltstørrelse. Værdier er minimumsværdier i grundmaterialet, ikke gevinddybde.


    Bolt størrelse Minimum Engagement - Stål Minimum indgreb - Messing / Aluminium
    M3 4,5 mm 6 mm
    M4 6 mm 8 mm
    M5 7,5 mm 10 mm
    M6 9 mm 12 mm
    M8 12 mm 16 mm
    M10 15 mm 20 mm


    Tappe-, hærdnings- og tilpasnoter

    Tre ting afgør, om en præcisionsbearbejdet metalstift med indvendigt gevind overlever service: indgrebsdybde, væggen omkring boringen, og hvor hærdningen sker.

    Engagement dybde:

    Tommelfingerreglen er en til halvanden gange den nominelle boltdiameter i stål og tættere på to gange i blødere legeringer. På en lille stift, der efterlader lidt væg, så vi hæver den udvendige diameter, forkorter boringen eller specificerer et stærkere materiale.

    En del, to tolerancer:

    Stiftdiameteren følger h6 eller h7 for en lokaliseringspasning, mens boringen følger en gevindklasse. Begge er opført på inspektionsplanen og registreret på den første artikel.

    Blindtapning og fjernelse af spåner:

    Vi borer dybere end gevinddybden for at forlade spånerum og bruger en spiral-rillehane, så spåner kommer tilbage ud af hullet. At spare på den godtgørelse er den sædvanlige årsag til, at de sidste trådsving ankommer ufuldstændige.

    Hærdning før bankning:

    På hærdede dele bearbejder vi, hærder og afslutter, banker efter hærdning, hvor geometrien tillader det. Det fjerner stress-riser, der knækker skulderen.

    Trådindføring og grater:

    Indgangen er affaset på maskinen. En grat der stopper bolten, der starter med hånden, og skubber monteringstiden op på din line.

    Hvor disse stifter bruges

    · Fixtur- og værktøjslokaliser, hvor stiften sætter position og boringen tager klemskruen

    · Hængsel og drejestifter boltet gennem midten for at sætte endesvømmer

    · Justeringsdyvler med udtræksanordning til trange pladser

    · Linkage og gaffelbolte på landbrugs- og entreprenørmaskiner

    · Afstandsstykker og afstandsstykker, der holder et panel og tager en fastgørelse fra den anden side

    · Styrestifter, hvor en tappet ende bærer et udtræksværktøj


    Kundecase: Landbrugsmaskinbygger i Polen

    En landbrugsmaskinbygger i Polen fik en knæk på skulderen efter en sæson i marken. Årsagen var en 1,2 mm væg mellem en M8 tappet boring og stiftens udvendige diameter på en hærdet del. Vi øgede den udvendige diameter med 1,5 mm, flyttede hærdningen før anboring og affasede gevindindgangen for at fjerne spændingsstigningen. Den reviderede pin gennemførte to sæsoner i deres testflåde uden fejl.

    Deres køber kommenterede: "Revnen er væk, og delprisen flyttede sig mindre, end vi forventede, hvilket er usædvanligt efter vores erfaring."

    Hvor delen er lavet

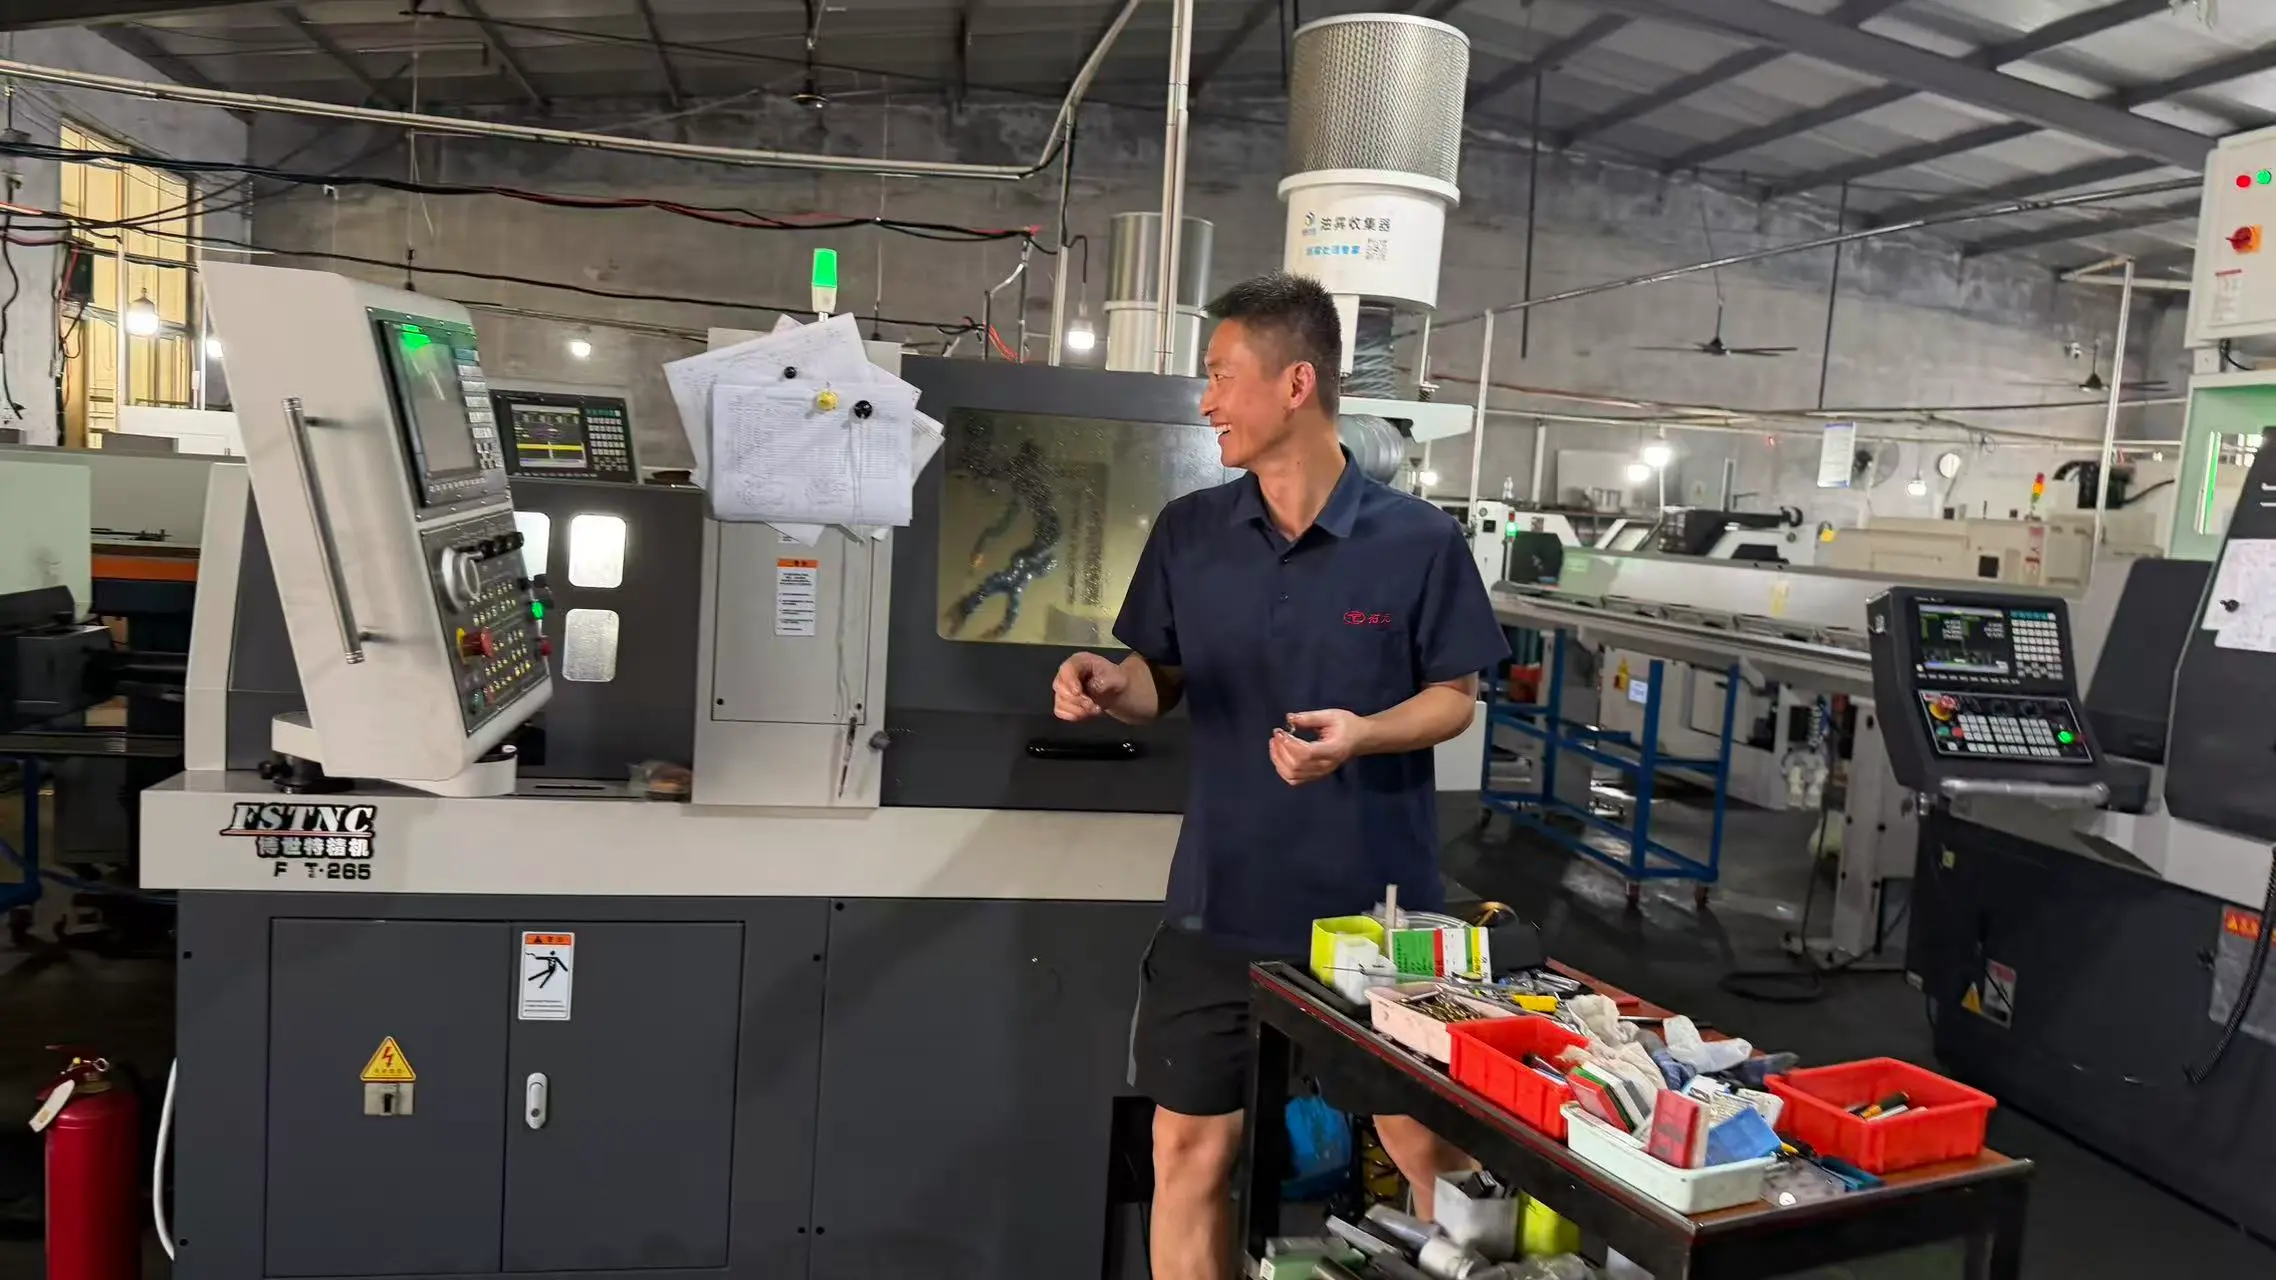
    Hver præcisionsbearbejdet metalstift med indvendigt gevind drejes, bankes og inspiceres på én fabrik i Jimo District, Qingdao.


    · Udstyr - 20 højhastigheds præcisions CNC drejebænke, 5 bearbejdningscentre og 30 automatiske drejebænke, der kører under ERP-kontrol.


    · Footprint - 5.000 m² værksted med in-house varmebehandling, plettering og passiveringslinjer.


    · Procesrækkefølge - Stangskæring - drejning - boring og anboring - hærdning efter behov - efterbehandling - måling - inspektion - pakning.


    · Kvalitetssystem - ISO 9001, med SGS eller TUV tredjepartsinspektion på forespørgsel.


    · Kapacitet - Den årlige produktion overstiger 100 millioner præcisionsmetaldele, og der er planlagt lagerbeholdning til gentagne programmer.

    Forsendelses- og pakkesedler

    Tråden er den del, der lider først under transport, og en beskadiget indgang bliver til monteringstid på din linje.

    Tråde lukkes med plastikhætter i størrelser op til M10, og hvert stykke er pakket i rustbeskyttende film

    Hærdede og belagte partier er pakket adskilt fra bart stål, så et slag ikke kan skåre overfladen

    Små diametre går ind i rumbakker, holder tællinger nøjagtige og forhindrer tråd-på-tråd kontakt

    Kartoner er mærket med varenummer, mængde og varmenummer, og materialecertifikatet kører inde i den første karton

    Tungere partier sendes i trækasser med fugtspærre, fastspændt og hjørnebeskyttet til søfragt


    FAQ

    Q1: Kan du lave en præcisionsbearbejdet metalstift med indvendigt gevind i en hærdet kvalitet?

    A: Ja. Vi bearbejder, hærder og efterbehandler, og hvor designet tillader det banker vi efter hærdning. Send hårdheden og boltbelastningen, og vi vil bekræfte den nødvendige vægtykkelse.


    Q2: Hvilken gevinddybde kan du garantere på en blindboring?

    A: Fuld gevind til tre gange nominel diameter på de fleste størrelser, bekræftet pr. tegning. Den borede dybde er altid sat dybere end gevinddybden, så den sidste drejning er færdig.


    Q3: Holder du tolerancer på både skaftet og den tapede boring?

    A: Ja. Skaftet drejes til h6 eller h7, hvor det kræves, og boringen holdes til 6H som standard, med begge værdier registreret på den første artikelrapport.


    Q4: Hvad er minimumsordren og leveringstiden?

    A: MOQ afhænger af diameter og materiale; begge bekræftes med citatet. Prøver sendes inden for 3 til 5 dage og produktionspartier inden for 10 til 15 arbejdsdage.


    Q5: Kan du forsyne de tilhørende bolte med stifterne?

    A: Det kan vi. Fordi den samme butik laver fastgørelseselementer, citerer vi matchede boltsæt i samme gevindklasse, så en præcisionsbearbejdet metalstift med indvendigt gevind og dens bolt ankommer som ét matchet par.

    Send forespørgsel
    Kontaktoplysninger
    For forespørgsler om præcisionsdrejede dele, præcisionsbearbejdningskomponenter, CNC-bearbejdede komponenter eller prislister, bedes du efterlade din e-mail til os, og vi vil kontakte os inden for 24 timer.
    Bedømmelse:
    5.0
    X
    Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
    AfviseAcceptere